
TR
Tungsten Karbür Kesme Bıçakları: Kaliteler, Türler, Kullanım Alanları ve Nasıl Seçilir
Sektör Haberleri-Çalışma saatlerinizi bir torna tezgahının veya işleme merkezinin önünde geçiriyorsanız, tungsten karbür kesme bıçağı muhtemelen takım yatağındaki en önemli sarf malzemesidir. Makinenin ne kadar hızlı çalışabileceğine, birisinin bir kenarı indekslemek için ne sıklıkta duracağına ve partideki son parçanın ilk parça kadar temiz ölçülüp ölçülmeyeceğine karar verir. Ancak bıçaklar genellikle bir kaliteyi ve geometriyi malzeme ve makineyle eşleştirmek yerine, "her zaman kullandığımız şey buydu" - alışkanlıkla seçilir.
Bu kılavuz, aslında talaş yapan kişiler içindir: makinistler, proses mühendisleri, takım alıcıları ve sert malzemelerde öngörülebilir sonuçların peşinde olan mağaza sahipleri. Tungsten karbürün ne olduğuna, bir bıçağın nasıl yapıldığına, farklı türlerin geçimini nerede sağladığına ve bunların nasıl seçilip bakımının yapılacağına bakacağız.
Tungsten Karbürü Kesimde Bu Kadar İyi Yapan Nedir?
Tungsten karbür sıradan anlamda bir metal değildir. Tungsten karbür taneciklerinin çoğunlukla kobalt olmak üzere metalik bir bağlayıcıyla preslenmesi ve sinterlenmesiyle yapılan bir kompozittir. Taneler sertliği sağlar; bağlayıcı onları bir arada tutar ve gerçek bir kesime dayanmaya yetecek kadar sağlamlık sağlar. Bu dengeyi ayarlamak karbür üretim sanatının tamamıdır.
Isıya Dayanan Sertlik
Tek başına sertliği bulmak kolaydır; birçok çelik oda sıcaklığında serttir. İlginç soru, kenar ısındığında ne olacağıdır. Yüksek hız çeliği, bir kesimde rutin olarak oluşan sıcaklıklarda yumuşamaya başlar; bu nedenle HSS takımları yavaşlar, çabuk aşınır ve sık sık yeniden taşlama gerektirir. Karbür, sertliğini sıcaklık ölçeğinin çok daha üstünde tutar, böylece yüzey hızını artırabilir ve daha sert besleme yapabilir ve alete baktığınızda yine de keskin bir kenar bulabilirsiniz.
Dürüst Bir Takasla Aşınma Direnci
Karbür ayrıca aşındırıcı aşınmaya son derece iyi direnç gösterir; bu, iş parçasını ovalamak ve sertleştirmek yerine bıçağın sabit bir şekilde kesmesini sağlar. Bunun takası kırılganlıktır: karbür kenar titreşimi, gevşek kurulumları veya aşınmış takım tutucuyu sevmez. Ona iyi davranırsanız çelikten büyük bir farkla daha uzun süre dayanır; ona kötü davranırsanız kırılır ve piyasadaki hiçbir kalite onu kurtaramaz.
Tungsten Karbür Kesme Bıçağının Anatomisi
İnsanlar bir karbür bıçak hakkında konuştuğunda genellikle dört kararın nihai sonucunu anlatırlar: kalite, geometri, kenar hazırlığı ve kaplama. Üç doğru ve bir yanlış yapmak, bir aracın düşük performans göstermesinin yaygın bir nedenidir.
Sınıflar ve Bağlayıcı İçeriği
Kaliteler tane boyutuna ve kobalt içeriğine göre tanımlanır. Daha fazla bağlayıcıya sahip kaba taneler, kaba işleme ve darbeli kesimler için tokluk sağlar; Daha az bağlayıcı içeren ince taneler, finisaj için sertlik ve kenar tutuşu sağlar. Çoğu tedarikçi, kaliteleri standart ISO renk gruplarına ayırır ve bu, takım dolabını açtığınızda hangi grupta olduğunuzu bilmenize yardımcı olur.
| Sınıf | İş parçası grubu | Genel olarak ne için kullanılır? |
|---|---|---|
| P | Çelik | Karbon ve alaşımlı çeliklerin tornalanması, frezelenmesi ve delinmesi |
| M | Paslanmaz ve yüksek alaşımlı çelik | Talaş yığılmasının ve çalışma sertleşmesinin risk teşkil ettiği kesimler |
| K | Dökme demir ve demir dışı | Kısa, kırık talaşlar ve aşındırıcı iş parçası yüzeyleri |
| N | Alüminyum ve demir dışı metaller | Keskin, cilalı kenarın önemli olduğu yerlerde yüksek hızlı kesim |
| H | Sertleştirilmiş çelik | Çok sert malzemelerde hafif ince kesimler |
Geometri, Kenar Hazırlığı ve Kaplamalar
Geometri, çipin nasıl oluştuğuna ve ısının nereye gideceğine karar verir. Pozitif eğim serbestçe keser ve ince parçalara karşı hassastır; negatif eğim, kenarın arkasına daha fazla malzeme koyar ve ağır kesintilere karşı dayanıklıdır. Kenar hazırlığı - hafif bir bileme veya küçük bir T-land - yeni taşlanmış bir kenarın iş parçasına temas ettiği anda kırılmasını önler. Kaplamalar kesme bölgesindeki sürtünmeyi ve ısıyı azaltır. Sürekli kesimde gerçek bir avantajdırlar ancak istikrarlı bir kurulumun yerini tutmazlar.
Bu Bıçaklar Nerede Çalışacak?
Karbür kesme bıçakları, tek bir malzeme etrafında oluşturulmuş ve farklı işlemlere uyarlanmış bir ailedir. Ortak işler şunları içerir:
- Şaftların, göbeklerin ve hidrolik bileşenlerin tornalanması ve kaplanması
- Çelik ve dökme demir parçalarda düz yüzeylerin, omuzların ve yuvaların frezelenmesi
- Dar ve sağlam bir kenarın önemli olduğu kanal açma, dilimleme ve diş tornalama
- Gevezeliğin sürekli düşman olduğu sıkıcı ve dahili bitirme
- Sertleştirilmiş veya ısıl işlem görmüş bileşenlerde finiş kesimler
- Alüminyum, pirinç ve kompozit parçaların yüksek iş mili hızlarında işlenmesi
İş parçası operasyon kadar önemlidir. Yumuşak çelik ve dökme demir bağışlayıcıdır; paslanmaz çelikler mat bir kenar altında işlenerek sertleşir; alüminyum keskin, parlak bir geometriyi ödüllendirir. Bir bıçağın erken arızalanmasının nedeni genellikle bu koşullardan biri ile alet arasındaki uyumsuzluktur.
Doğru Bıçağı Seçmek: Kısa Bir Kontrol Listesi
Kataloğa ulaşmadan önce işle ilgili birkaç soruyu yanıtlayın. Cevaplar alanı herhangi bir spesifikasyon tablosundan daha hızlı daraltır.
- Hangi malzemeyi kesiyorsunuz ve hangi durumda (tavlanmış, normalleştirilmiş, sertleştirilmiş veya döküm)?
- Hangi işlemdir: sürekli tornalama, kesintili frezeleme, kesme, kanal açma veya diş açma?
- Kurulum ne kadar sağlam ve tutucunun gerçekte ne kadar çıkıntısı var?
- Tezgah gereken yerde kesme sıvısı kullanarak hız ve kalite ihtiyaçlarını karşılayabiliyor mu?
- İş, kaba işleme hacmi mi, yoksa kontrollü bir yüzey ve tolerans mı gerektiriyor?
- Daha iyi bir bıçağın fiyatıyla karşılaştırıldığında makineyi durdurmanın maliyeti nedir?
Yaygın bıçak türlerine ve her birinin nasıl kullanıldığına daha yakından bakmak isterseniz ekibimiz bıçak türleri, kullanımları ve seçimi için bir kılavuz geometri tarafında daha derine inen sitede.
Mağaza Alanında Avantajı Canlı Tutmak
Çoğu bıçak arızası, hurdaya dönüşmeden önce kendini belli eder. Aşınma desenini okumayı öğrenmek, hiçbir şey harcamadan takım ömrünü uzatmanın en hızlı yoludur.
| Belirti | Olağan neden | Kontrol edilecek ilk şey |
|---|---|---|
| Kenar boyunca kırılma | Titreşim veya kesintili kesim | Rijitlik, çıkıntı ve kenetleme |
| Tırmık yüzeyinde krater oluşumu | Kesme sıcaklığı çok yüksek | Hız, ilerleme ve soğutma sıvısı dağıtımı |
| Yerleşik kenar | Malzeme için hız çok düşük | Yüzey hızı ve kaplama seçimi |
| Hızlı yan aşınma | Aşındırıcı iş parçası veya yanlış kalite | Kalite sınıfı ve iş parçası sertliği |
| Kötü yüzey kalitesi | Donuk kenar veya dengesiz kurulum | Kenar durumu ve takım oturma yeri |
Çok sık endekslenen bir bıçak, daha ucuz bir bıçak satın alınarak nadiren onarılır. Genellikle üç şeyden birinin düzeltilmesiyle düzeltilir: kurulum, kesme verileri veya kalite.
Otuz Yıllık Karbür ve Tek Bir Pratik Odak Noktası
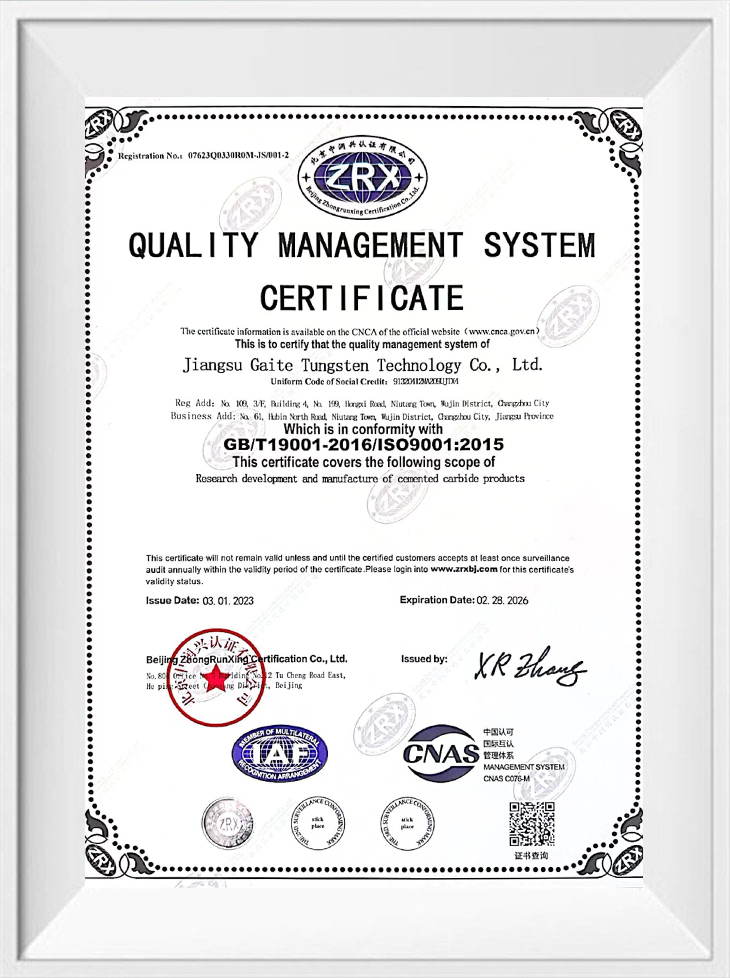
Biz, Jiangsu Eyaletinin güneyinde, Changzhou merkezli bir karbür üreticisi olan Jiangsu Gaite Tungsten Technology'yiz. Şirket 1990 yılında faaliyete geçti ve yüzyılın başında semente karbür sektörüne geçerek, deneyimli teknik insanları ve sert malzemeleri uygun şekilde preslemek, sinterlemek ve öğütmek için gereken ekipmanı getirdi. 2009'da düşük basınçlı bir sinterleme fırını ve bir TPA presi ekledik; bu, boşlukları satın almak yerine yoğunluğu ve yapıyı toz aşamasından kontrol etmemize olanak tanıyor. Daha sonraki yatırımlar arasında Almanya'dan taşlama ve ölçüm ekipmanı, beş eksenli bir takım taşlama makinesi ve İsveç'ten bir dijital takım ön ayarlayıcı yer aldı.
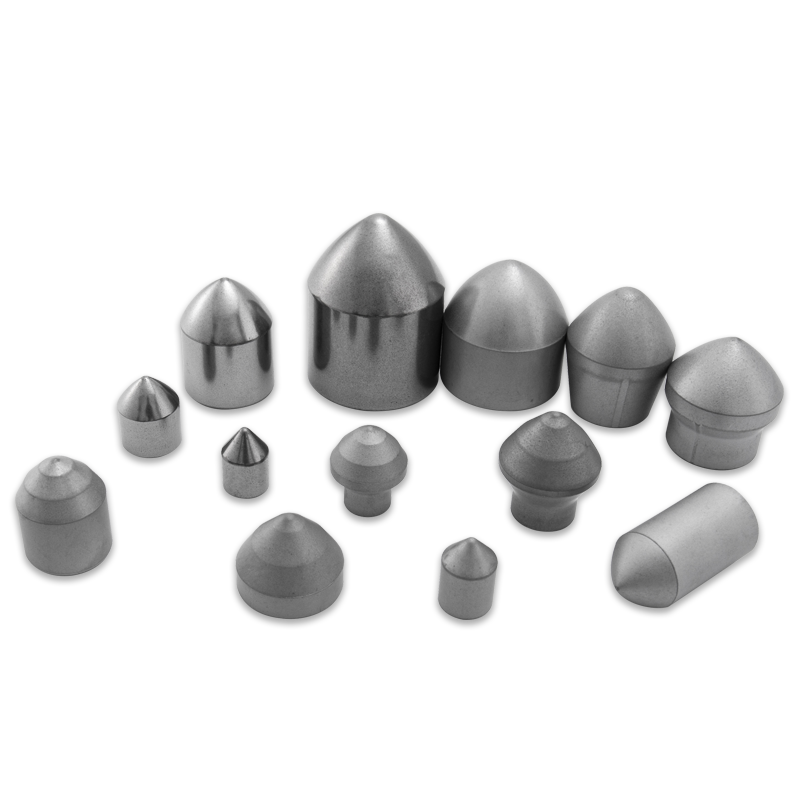
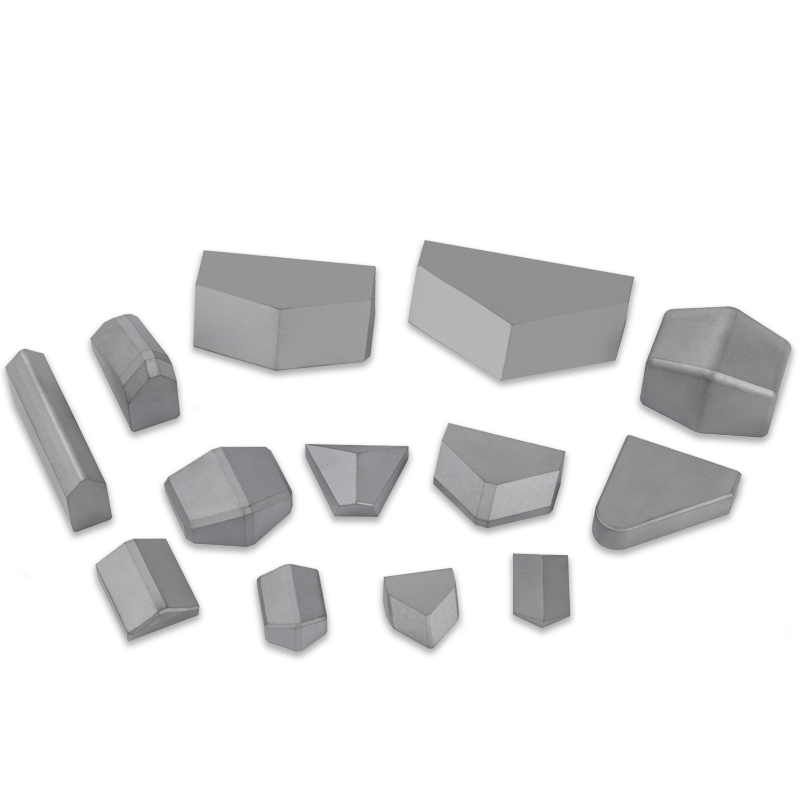
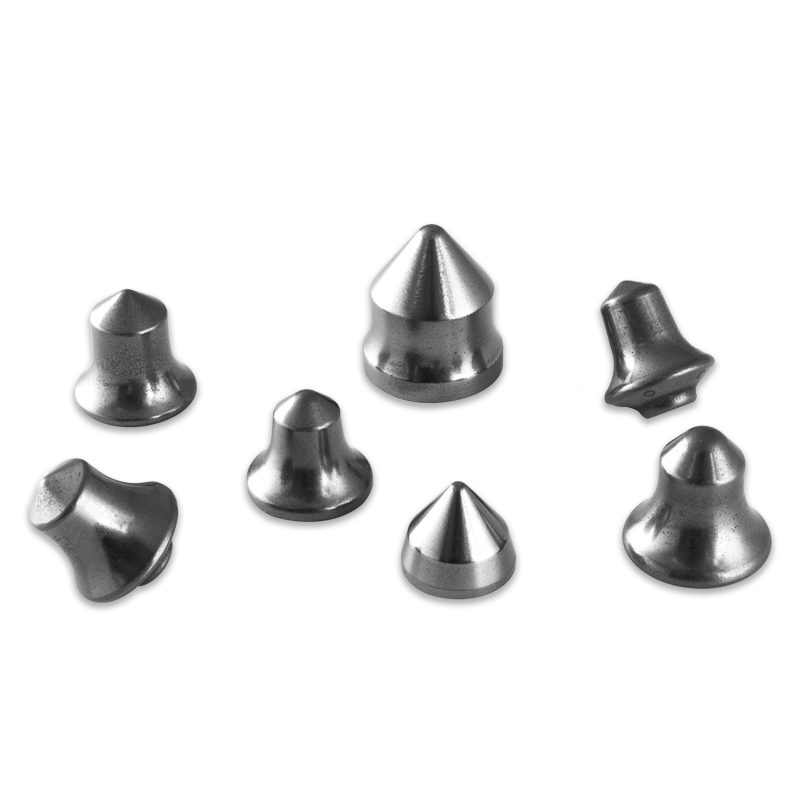
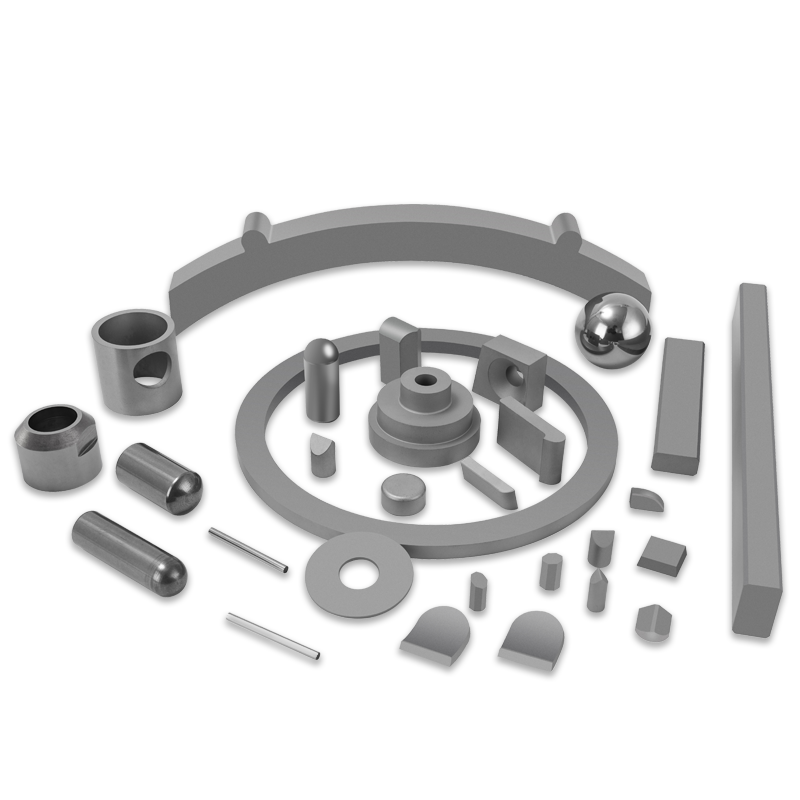
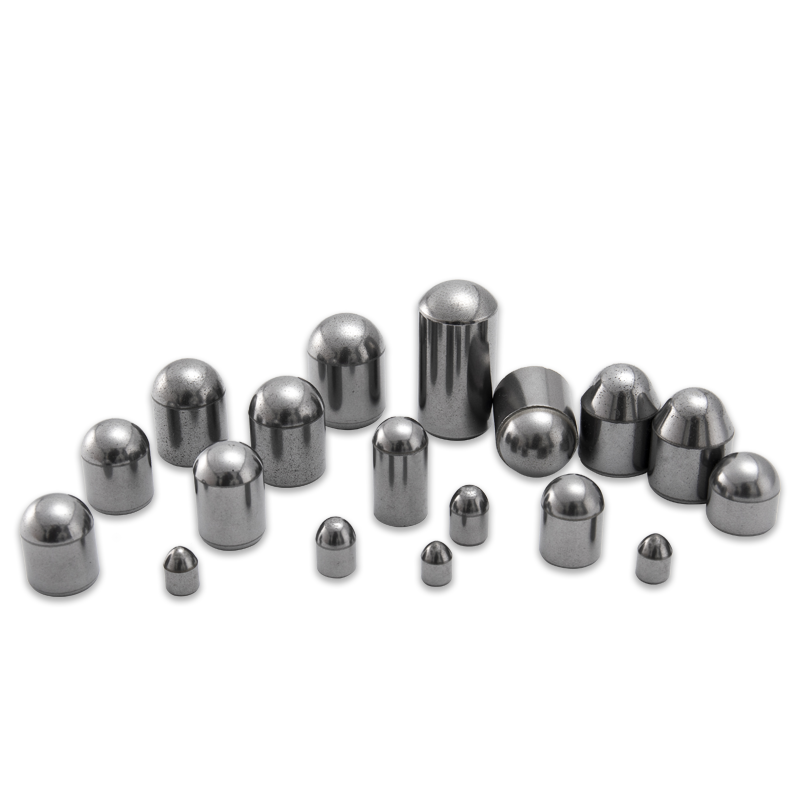
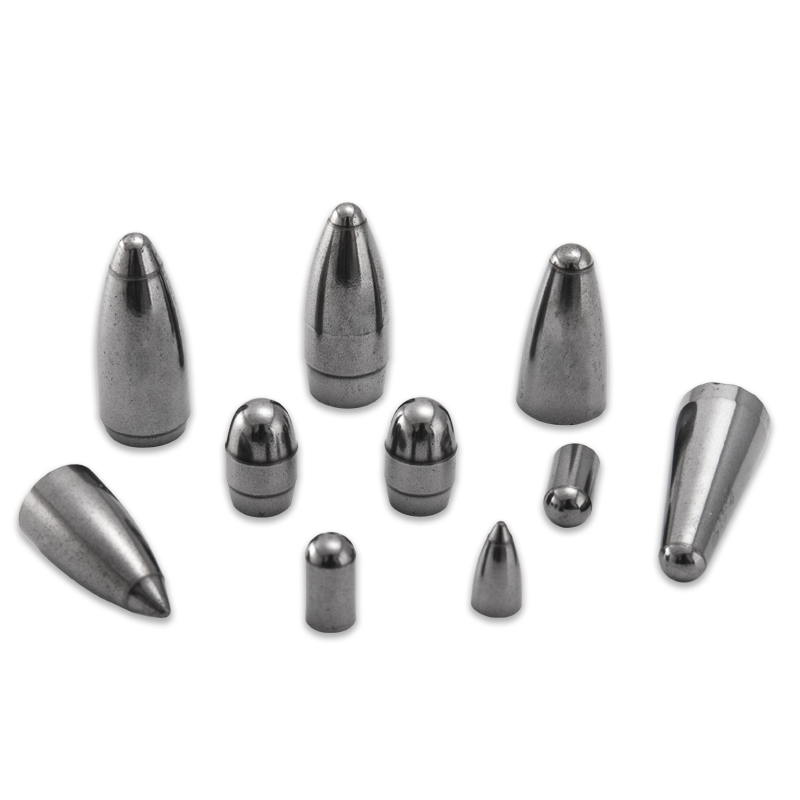
Bu ilerleme, bıçaklar hakkındaki düşüncelerimizi şekillendiriyor. Metal kesme işleri için tungsten karbür kesici bıçaklar üretiyoruz ve ayrıca tünel açma makineleri, yol frezeleme, kaya delme, kömür madenciliği ve damgalama kalıpları için kesici uçlar ve aşınma parçaları üretiyoruz. Hepsinde aynı malzeme bilimi işliyor, bu nedenle frezeleme ucuyla ilgili bir sorun bize çoğu zaman kaya delme ucuyla ilgili yararlı şeyler öğretir. Tozdan bitmiş kenara kadar ISO9001 ve ISO14001 sertifikalı süreçlerle çalışıyoruz.
 GR6X-A ve GR6C-A Sınıflarına Sahip Tungsten Karbür Kesme Bıçağı Tungsten karbür cutting blade for metal cutting, with GR6X-A and GR6C-A grades for cast iron, steel, and nonferrous finishing or semi-finishing. Ürünü Görüntüle →
Müşterilerden en çok duyduğumuz şey egzotik bir şeye ihtiyaç duydukları değil. Pazartesi sabahı Cuma öğleden sonra nasıl davranıyorsa aynı şekilde davranan bir bıçağa ihtiyaçları var; aynı kalite, aynı geometri, parti üstüne parti. Bu tutarlılığın yanı sıra bir çizime veya aşınmış bir alete bakıp işin gerçekte neye ihtiyacı olduğunu bulma isteği, sunmaya çalıştığımız şeydir.
Kısa Versiyon
Tungsten karbür kesme bıçağı, üretkenlik üzerinde büyük etkisi olan küçük ve uygun fiyatlı bir parçadır. İş parçasının kalitesini, operasyona yönelik geometriyi ve kurulumunuzun stabilitesi için kenar hazırlığını seçin. Tutucuyu sağlam tutun, kesme verilerini hassas tutun ve kenarı arızalanmadan önce değiştirin. Bunu yaptığınızda bıçak sessizce satın alındığı işi yapacaktır.
Belirli bir uygulama üzerinde çalışıyorsanız ve kalite veya geometri konusunda ikinci bir görüş almak istiyorsanız ekibimiz ayrıntılara sizinle birlikte bakmaktan memnuniyet duyar.
Ürünlerimiz //
İlgili Ürünler