
TR
Tungsten Karbür Kalıp Kılavuzu: Türler, Sınıflar, Tasarım ve Uygulama İpuçları
Sektör Haberleri-İş gününüzü preslerde, soğuk tablalarda veya çizim tezgahlarında geçiriyorsanız, iyi bir zarın ne kadar fark yarattığını zaten biliyorsunuzdur. Bir tungsten karbür kalıp, bakım gerektirmeden yüzbinlerce vuruş boyunca çalışabilir; bu nedenle pek çok üretici artık en zorlu şekillendirme ve kesme işlemleri için karbürü tercih ediyor. Şirketimiz 1990 yılından bu yana Changzhou'da semente karbür parçalar üretmektedir ve bu makalede bu kalıpların ne olduğu, nasıl yapıldıkları ve onlardan mümkün olan en uzun servis ömrünü nasıl elde edebileceğimiz hakkında öğrendiklerimizi paylaşmak istiyoruz.
Tungsten Karbür Kalıp Nedir?
A tungsten karbür kalıp çalışma boşluğu veya kesme kenarı takım çeliği yerine semente karbürden yapılmış bir takımdır. Malzeme bir kompozittir: sert tungstenli karbür taneleri, genellikle kobalt olan daha yumuşak bir metalik bağlayıcıyla birbirine yapıştırılır. Tozun harmanlanması, bitmiş parçaya yakın bir şekil verilmesi ve yaklaşık 1.400 santigrat derecede sinterlenmesi, ardından işlenmemiş parçanın son boyutlarına kadar taşlanması ve cilalanmasıyla üretilir.
İki özellik karbürün kalıplar için bu kadar çekici olmasını sağlar. Birincisi, sertleştirilmiş takım çeliğinin birkaç katı olan, tipik olarak 1.400 ila 1.900 HV arasındaki sertliktir; bu, aşındırıcı levha, tel ve şeride karşı olağanüstü aşınma direnci anlamına gelir. İkincisi, bir boşluğun, bir damgalama veya çekme işleminin muazzam basıncına çökmeden dayanabilmesini sağlayan basınç dayanımıdır.
Ancak karbür çelik kadar dayanıklı değildir. Çekme ve darbe mukavemeti sınırlıdır, bu nedenle bir kalıp ucu neredeyse her zaman çelik bir muhafazaya, bir büzülme halkasına veya karbürü sıkıştırma altında tutan ve şoku emen bir desteğe monte edilir. Karbür kesici uç ile çelik mahfazası arasındaki ortaklığın anlaşılması, uzun ömürlü bir kalıba doğru atılan ilk adımdır.
Tungsten Karbür Kalıp Nasıl Yapılır?
Her zar toz olarak başlar. Tungstenli karbürün parçacık boyutu, kobalt içeriği ve presleme ve sinterleme döngüsü birlikte sertlik ve tokluk arasındaki nihai dengeyi belirler. Üretim normalde şu şekilde bir sırayı takip eder:
- Toz hazırlama. Tungsten karbür tozu öğütülür ve kobalt ve az miktarda tane büyümesi önleyici madde ile harmanlanır, daha sonra serbest akışlı granüller halinde püskürtülerek kurutulur.
- Basıyorum. Granüller bir kalıpta veya izostatik bir preste, sinterleme onu küçülteceğinden kasıtlı olarak bitmiş bileşenden daha büyük olan yeşil bir parça halinde sıkıştırılır.
- Sinterleme. Parça vakumlu veya düşük basınçlı bir fırında ısıtılır; burada kobalt sıvı hale gelir ve karbür tanelerini neredeyse hiç gözeneksiz yoğun bir gövde halinde bir araya getirir.
- Bitirme. Elmas taşlama, tel Erozyon, alıştırma ve cilalama, boşluğu mikron cinsinden ölçülen toleranslara getirir.
- Toplantı. Karbür kesici uç çelik halkasına bastırılır veya daraltılır ve bitmiş kalıp eş merkezlilik, sertlik ve yüzey kalitesi açısından incelenir.
Bu aşamalarda ekipman çok büyük önem taşıyor. 2009 yılında düşük basınçlı sinterleme fırınlarına ve TPA preslerine yatırım yapmamızın nedeni, presleme ve sinterlemedeki tutarlılığın, boyutlarını yıllarca koruyan bir kalıbı birkaç ay sonra sürüklenen bir kalıptan ayıran şey olmasıdır.
Yaygın Tungsten Karbür Kalıp Türleri
Atölyelerde "ölmek" kelimesi gevşek bir şekilde kullanılsa da, ürünlerin kendisi de tanınabilir ailelere girmektedir. Aşağıdaki tablo en yaygın olanları ve her birinin hayatta kalması için gereken koşulları özetlemektedir.
| kalıp tipi | Tipik süreç | İş parçası | Anahtar gereksinimi |
|---|---|---|---|
| Boşaltma ve damgalama kalıbı | Sac kesme, delme, şekillendirme | Çelik, alüminyum, bakır şerit | Kenar tutma, kontrollü açıklık |
| Çizim kalıbı | Tel, çubuk ve tüp çekme | Demir ve demir dışı metaller | Cilalı delik, aşınma direnci |
| Ekstrüzyon kalıbı | Soğuk ileri ve geri ekstrüzyon | Alüminyum, bakır, çelik kütükler | Yüksek basınç dayanımı |
| Soğuk başlık kalıbı | Bağlantı elemanı ve perçin şekillendirme | Karbon ve alaşımlı çelik tel | Darbe dayanımı, yorulma ömrü |
| Toz sıkıştırma kalıbı | Metal veya seramik tozunun sıkıştırılması | Hazırlanan toz karışımlar | Aşınma direnci, temiz salınım |
Körleme ve damgalama işi kendi sipariş defterimizdeki en büyük tek uygulamadır. Bir karbür damgalama kalıbı normalde sertleştirilmiş bir çelik halkaya preslenmiş taşlanmış ve cilalanmış bir kesici uç olarak yapılır; geometri, çalışma yükünün karbürün sıkıştırma altında kalmasını sağlayacak şekilde düzenlenir.
 Aşınmaya Dayanıklı Körleme için Tungsten Karbür Damgalama Kalıbı Körleme ve damgalama için tasarlanan bu tungsten karbür kalıp, kalıp doğruluğunu korumak ve verimli üretimi desteklemek için gereken aşınma direncini, yüksek sıcaklık performansını ve hassasiyeti sunar. Ürünü Görüntüle →
Doğru Karbür Kalitesinin Seçilmesi
Her zar için tek bir en iyi derece yoktur. Seçim birbirini çeken birkaç değişkenden oluşur:
- Kobalt içeriği. Yaklaşık yüzde 6'lık düşük bağlayıcı içeriği, ince sacların yüksek hacimli kesilmesine uygun olan maksimum sertlik ve aşınma direnci sağlar. Yüzde 12 ila 20'lik daha yüksek bir içerik, bir miktar sertliği tokluğa dönüştürür ve kalıp ağır darbe gördüğünde daha iyi bir seçimdir.
- Tane boyutu. Mikron altı kaliteler daha keskin bir kenar tutar ve aşındırıcı aşınmaya karşı direnç gösterirken, orta ve kaba kaliteler şoku daha zarif bir şekilde emer. İnce taneli otomatik olarak daha iyi değildir; hafif, hızlı ve temiz kesime daha uygundur.
- Yüzey durumu. Cilalanmış bir delik, çekme ve ekstrüzyon sırasındaki sürtünmeyi azaltırken seçilmiş şekillendirme takımları, gevşemenin sorun olduğu yüzey işlemlerinden yararlanır.
- Çalışma sıcaklığı. İş parçası soğuk yerine sıcak olduğunda, termal döngü kalite seçimine başka bir boyut katar ve sıcak presleme uygulamalarındaki tungsten karbür kalıpların avantajları kendi tartışmasını hak eder.
Pratik bir kural, baskının etkisine dayanabilecek en düşük kobalt içeriğini ve en ince tane boyutunu seçmektir. Bir tedarikçiyle her iki yönü de test etmek, üretimdeki sınırı keşfetmekten çok daha ucuzdur.
Kalıp Ömrünü Belirleyen Tasarım Detayları
Bizden araştırmamız istenen erken arızaların çoğu aslında maddi sorunlar değildir; bunlar tasarım veya kurulum sorunlarıdır. Aşağıdaki noktalar bunların çoğunu açıklamaktadır.
- Gümrükleme. Çok az açıklık kesici kenarı aşındırır, çok fazla açıklık ise çapaklara ve yuvarlanmış kenarlara neden olur. Karbür genellikle çeliğe göre biraz daha fazla açıklığı tercih eder.
- Destek. Karbürü asla gerilim altında desteksiz bırakmayın. Büzülme halkaları ve destek plakaları, kesici ucu yük altında sıkıştırmaya yerleştirmelidir.
- Giriş geometrisi. Küçük bir giriş yarıçapı veya pah, iş parçasını yönlendirir ve kenarın bir kerede tüm yükü almasını önler.
- Hizalama. Pres paralelliği, kalıp seti kılavuzu ve koç hizalaması, kalıbın parçayı etkilediği kadar kalıbı da etkiler.
- Yağlama. Yeterli yağlama sürtünme ısısını kontrol eder ve karbür yüzeyindeki aşınmayı azaltır.
Faydalı Bakım Uygulamaları
Karbür kalıplar dayanıklıdır ancak yıkılmaz değildirler ve küçük alışkanlıklar bir aletin ömrü üzerinde büyük fark yaratır.
- Bir kalite sorununun ortaya çıkmasını beklemek yerine, çalışma kenarlarını sabit aralıklarla inceleyin.
- Aşınmanın keşfedilmek yerine tahmin edilebilmesi için vuruş sayımlarını ve yeniden taşlama geçmişini kaydedin.
- Boşluğu veya şeridi işaretlemeden önce şeritleri, çapakları ve döküntüleri giderin.
- Her yeniden taşlama mevcut kenarın bir kısmını tükettiğinden, küçük, kontrollü adımlarla yeniden alıştırın veya yeniden bileyin.
- Kalıpları hafif bir koruyucu filmle ve deliği veya kesme kenarını koruyan bir halkayla saklayın.
Bakımı zamanında yapılan bir kalıp, genellikle arızalandıktan sonra onarılan bir kalıptan çok daha fazla vuruş sağlar.
Prosesinizi Anlayan Bir Kalıp Üreticisiyle Çalışmak
Kendi karbürümüzü preslediğimiz, sinterlediğimiz ve taşladığımız için, bir kalıbın presinizde performans gösterip göstermeyeceğine karar veren değişkenleri kontrol edebiliriz. Üretimimiz ISO 9001 ve ISO 14001 yönetim sistemleri kapsamında organize edilmektedir ve hassas takımlarımız boyut doğruluğu ve parti tutarlılığı açısından uluslararası kabul görmüş standartlara göre üretilmektedir.
Bu dikey kontrol kalıplar için önemlidir, çünkü bağlayıcı içeriğindeki veya sinterleme döngüsündeki küçük bir değişiklik doğrudan kalıp ömründe kendini gösterir. Şekillendirme kalıplarının ötesinde, aynı karbür teknolojisinden yapılan düzeltme, kesme ve kesme işlemlerine yönelik bıçaklar da dahil olmak üzere sürecin kesme tarafını da üretiyoruz, böylece müşteri şekillendirme takımını ve kesme takımını tek bir ortaktan temin edebilir.
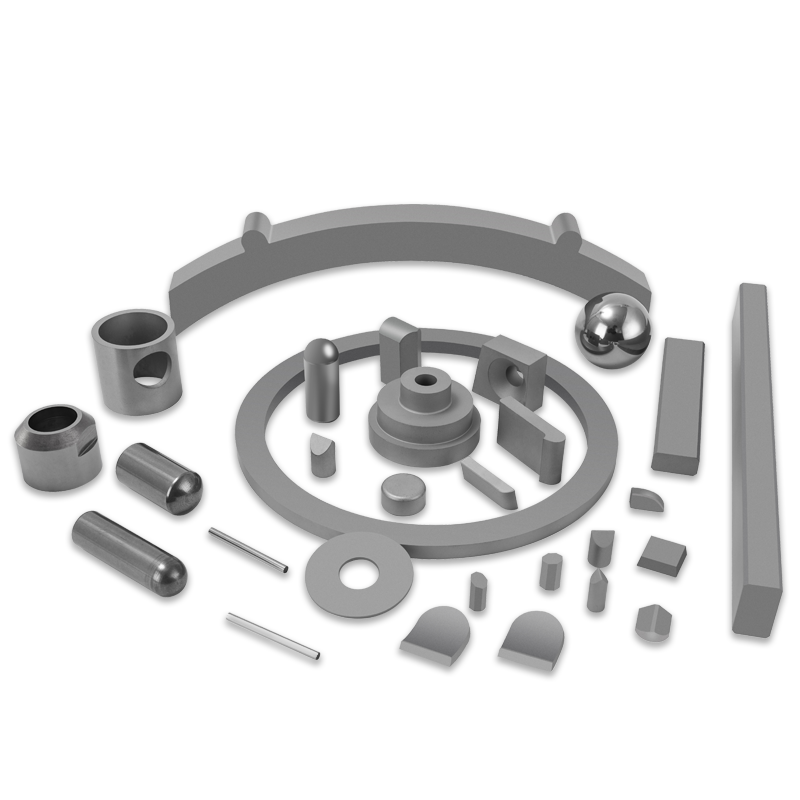
Düzeltme ve Kesme için Tungsten Karbür Kesme Bıçağı Şirketin şekillendirme kalıplarıyla aynı karbür teknolojisiyle üretilen bu kesme bıçağı, boyutsal doğruluk ve yüzey kalitesinin elde edilmesine yardımcı olurken düzeltme, kesme ve kesme işlemlerini destekler. Ürünü Görüntüle → Hangi ürün ailesinin işletmenize uygun olduğuna hâlâ karar verme aşamasındaysanız, tam tungsten karbür ürün yelpazemiz ürettiğimiz her şeye hızlı bir genel bakış sağlar.
Sonuçta, bir tungsten karbür kalıp, büyük bir hassasiyetle uygulanan basit bir fikirdir: son derece sert bir malzemedir, sıkıştırılır, dikkatli bir tasarımla yönlendirilir ve disiplinle korunur. Bu dört şeyi doğru yaparsanız, zar sessizce kendini defalarca amorti edecektir. İster ince sac kesme, tel çekme veya bağlantı elemanları oluşturma olsun, belirli bir uygulama hakkında konuşmak isterseniz ekibimiz, notları baskı makinesini çalıştıran kişilerle karşılaştırmaktan her zaman memnuniyet duyar.
Ürünlerimiz //
İlgili Ürünler