
TR
Tungsten Karbür Bıçak Kılavuzu: Kaliteler, Türler ve Doğru Bıçak Nasıl Seçilir
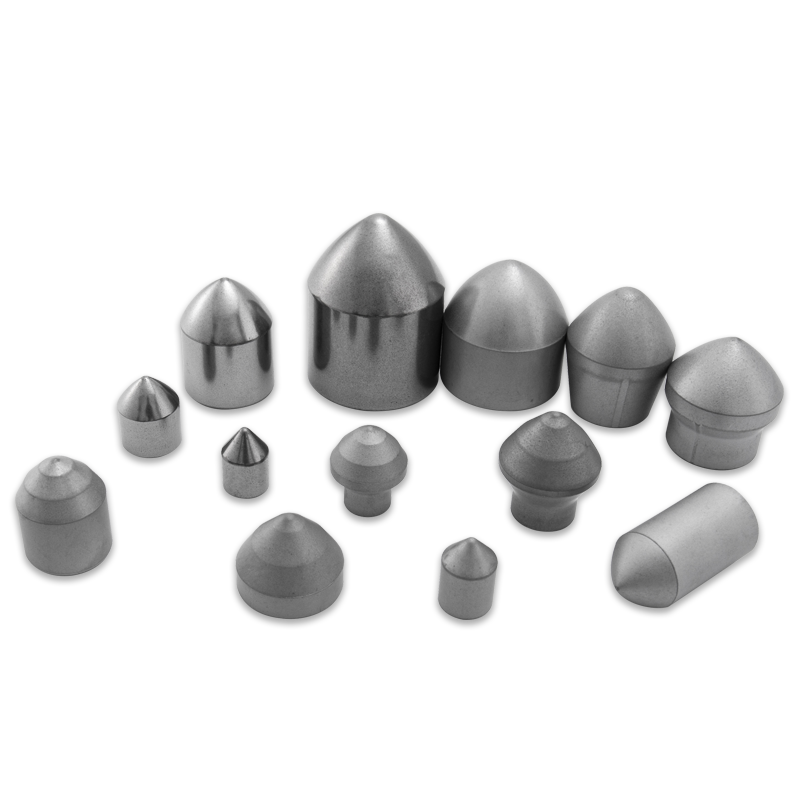
Sektör Haberleri-Beş kişiye ne olduğunu sor tungsten karbür bıçak ve muhtemelen beş farklı cevap alacaksınız. Bir makine atölyesinde bu ifade genellikle bir tornalama veya frezeleme tutucusuna kenetlenen değiştirilebilir bir kesici ucu ifade eder. Bir film dönüştürme tesisinde, lamine film üzerinde dakikada birkaç yüz metre hızla çalışan ince bir dilme bıçağını tanımlar. Yeraltında bu, bir kaya delici ucuna bastırılan bir düğme ucu, bir kesici tamburun üzerindeki bir kazma veya bir tünel açma makinesi kesici başlığı üzerindeki bir kesici uç anlamına gelebilir. Şekilleri ve boyutları çok farklı olsa da bunların arkasındaki malzeme ailesi aynıdır: semente tungstenli karbür, kobalt bağlayıcıyla bir arada tutulan sert tungstenli karbür taneciklerinin toz metalurjisi bileşimi.
Biz, Changzhou, Jiangsu merkezli bir karbür üreticisi olan Gaite'yiz ve 1990'dan bu yana tungstenli karbürü presliyor, sinterliyor ve taşlıyoruz. Bu on yıllar boyunca, müşterilerin bize getirdiği sorular neredeyse hiç değişmedi. Hangi sınıf? Hangi geometri? Peki kenarın geçen sefere göre daha uzun süre dayanmasını nasıl sağlayabiliriz? Bu makale, üretim alanında öğrendiklerimizi ve pratik kararların gerçekte nerede bulunduğunu ortaya koyuyor.
Tungsten Karbürü Çelikten Farklı Kılan Nedir?
Karbür bıçak şeklini korur çünkü malzeme hem aşınmaya hem de deformasyona karşı dayanıklıdır. Sertlik tipik olarak 1400 ila 1700 HV arasındadır, sertleştirilmiş takım çeliği için ise kabaca 600 ila 900 HV arasındadır. Daha da önemlisi, bu sertlik ısıya dayanır. 800 ila 1000 santigrat derecede, karbür kenar hala kesme işlemi yaparken, yüksek hız çeliği kenarı zaten yumuşamış ve geometrisini kaybetmiştir. Semente karbür aynı zamanda 550 ila 650 GPa aralığındaki Young modülüyle yüksek basınç dayanımı ve sertliği de taşır; bu, yük altında iş parçasından esnememesi gereken bir kesici kenarın tam olarak ihtiyaç duyduğu şeydir.
Sertlik ve sıcak sertlik
Sertlik iki şeye bağlıdır: karbür tanecikleri arasında ne kadar kobalt bulunur ve bu tanecikler ne kadar incedir. Yüzde 6'lık kobalt, mikron altı kalite, sertlik aralığının en üst noktasına ulaşabilir ve keskin bir kenar tutabilir, bu nedenle ince işleme operasyonlarına ve ince dilme bıçaklarına uygundur. İri taneli yüzde 10 ila 12 kobalt kalitesi kağıt üzerinde daha yumuşaktır ancak darbe altında çatlamaya karşı çok daha dayanıklıdır; bu da bir kaya delici ucu veya freze ucunun gerçekte ihtiyaç duyduğu şeydir. Her iki not da mutlak anlamda daha iyi değildir; farklı sorulara cevap veriyorlar.
Dayanıklılık takası
Hiçbir şey bedava gelmiyor. Karbür kırılmadan önce bükülmez, ufalanır. Enine kopma mukavemeti genellikle 2000 ila 3500 MPa arasındadır ve kobalt içeriğini veya tane boyutunu değiştirdiğinizde bu sayı sertliğin tersi yönde hareket eder. Termal döngü ikinci baskıdır. Kesintili kesmeler, frezeleme ve ıslak kesme işlemlerinin tümü kenara doğru hızlı ısıtma ve soğutma döngülerine neden olur ve karbür buna, aşınmadan çok önce termal çatlaklar oluşturarak yanıt verir. Bu mekanizmalardan hangisinin takım ömrünü sınırladığını anlamak, bıçağı doğru şekilde belirlemenin ilk adımıdır.
Main Blade Aileleri ve Çalıştıkları Yerler
"Bıçak" kelimesi çok çeşitli parçaları kapsar ve bir dilme bıçağına uyan karbür, nadiren tünel yüzeyinde hayatta kalan karbürdür. Aşağıdaki tablo ortak aileleri hizmette karşıladıkları koşullarla eşleştirmektedir. Daha uzun, ürüne özel bir açıklama için rehberimiz tungsten karbür kesme bıçağı çeşitleri ve kullanımları geometri ve kenar hazırlığı konusunda daha fazla ayrıntıya giriyor.
| Bıçak ailesi | Tipik çalışma koşulu | Önemli olan karbür özellikleri |
|---|---|---|
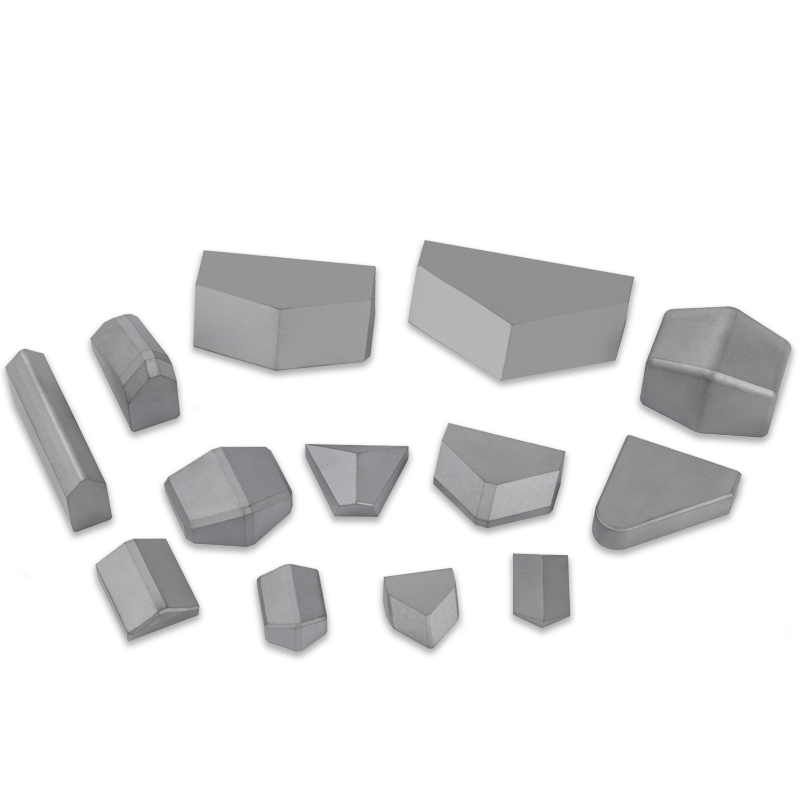
| Endekslenebilir kesme bıçağı veya kesici uç | Çelik, dökme demir veya demir dışı iş parçalarının tornalanması, frezelenmesi, kanal açılması ve ayrılması | Operasyona uygun yüzde 6 ila 12 kobalt, ince ila orta taneli, kaplama ve kenar bileme |
| İnce dilme ve düzeltme bıçağı | Film, folyo, kağıt ve lamine dönüştürme malzemelerinin sürekli dilimlenmesi | Mikronaltı tanecik, yüksek sertlik, mikrometre aralığında düzlük, minimum çapak |
| Tünel açma makinesi ek parçası | Yüksek itme altında kesici kafa üzerinde kayayla yuvarlanma ve kazıma teması | Yüksek kobalt içeren orta ila iri taneli, termal yorgunluğa ve dökülmeye karşı direnç |
| Yol frezeleme takımı ve alma | Asfalt veya beton kaplamanın tekrarlanan şok yüklemeyle frezelenmesi | İri taneli, yüzde 8 ila 12 kobalt, sıcak aşınmaya karşı iyi direnç ve gövdeyi tutma |
| Kaya delme butonu ve ekleme | Sert aşındırıcı oluşumlarda kuyu dibi çekiçli veya döner delme | Darbe dayanımı yüksek ve tanecik çekilmesine karşı dirençli iri taneli |
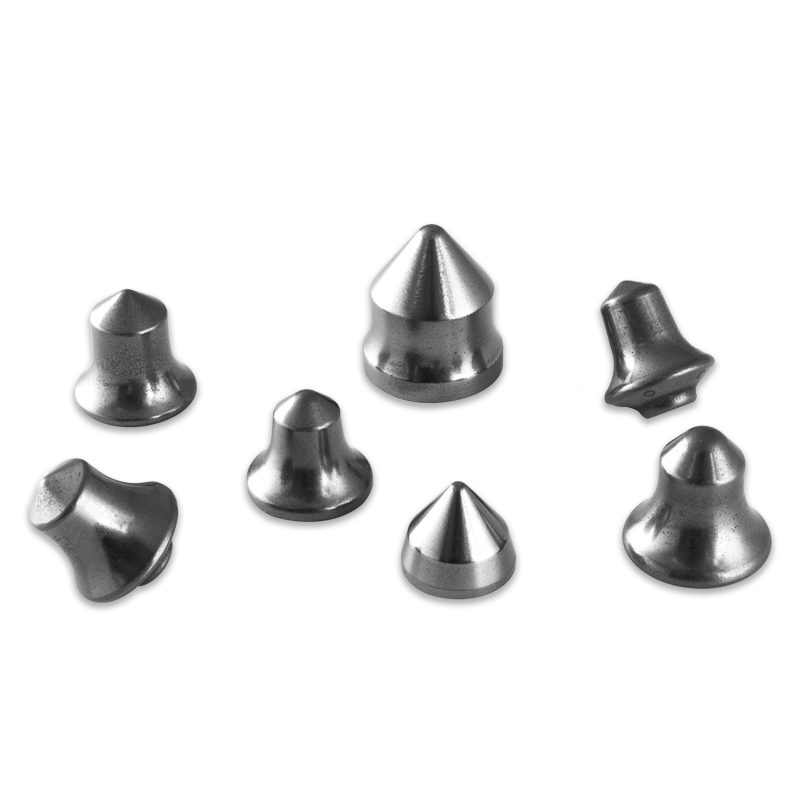
| Yuvarlak saplı seçim | Kesici veya yol açma tamburlarında kömür ve yumuşak kayaların kesilmesi | Dengeli sertlik ve tokluk, çelik sapa güvenilir lehimli bağlantı |
| Damgalama kalıbı ekleme | Sac metalin yüksek hacimde kesilmesi, şekillendirilmesi, çekilmesi ve soğuk şekillendirilmesi | Yüksek basınç dayanımı, orta ila iri taneli, ufalanmaya ve parçalanmaya karşı direnç |
Tablonun içinden bir desen geçiyor. Darbe şiddeti arttıkça kobalt içeriği artar ve tane yapısı kabalaşır; Yüzey kalitesi ve boyutsal hassasiyet öncelik haline geldikçe malzeme diğer tarafa doğru hareket eder. Yanlış yönün seçilmesi bıçağın erken arızalanmasının en yaygın nedenidir.
Sipariş Vermeden Önce Karbür Kalitesini Nasıl Okuyabilirsiniz?
Sınıf tanımları tedarikçiden tedarikçiye farklılık gösterir, bu da katalog numaralarının doğrudan karşılaştırılmasını zorlaştırır. Performans farkının çoğunu dört değişken açıklamaktadır ve satın alma kararı verilmeden önce dördünün de masada olması gerekir.
- Kobalt içeriği. Bağlayıcı faz. Yüzde altı kobalt maksimum aşınma direnci sağlar; yüzde on ila on iki, bu aşınma direncinin bir kısmını darbe dayanımı ve çatlama direnci için kullanıyor.
- Tane boyutu. 0,8 mikrometrenin altındaki mikron altı kaliteler en yüksek sertliği ve en keskin kenarı sağlar. 3 ila 6 mikrometrelik kaba kaliteler şoku emer ve kaya ve kaldırım işlerinde dökülmeye karşı direnç gösterir.
- Kaplama. CVD ve PVD kaplamalar sürtünmeyi azaltır ve çelik ve dökme demir işleme sırasında kesici uçtaki ısı transferini sınırlar. Kaplamasız cilalı kaliteler genellikle alüminyum, plastik ve ahşap bazlı malzemeler için daha iyi yanıttır.
- Kenar hazırlığı. Jilet gibi keskin bir kenar, ince işleme ve yumuşak iş parçalarına uygundur. Honlanmış veya T-inişli kenar, keskin bir kenarın kolayca kırılabileceği kaba işleme ve kesintili kesme sırasında mikro talaş oluşumuna karşı direnç gösterir.
Bu listeye birleştirme yöntemini ekleyin. Bir bıçağın sert lehimli, sıkı geçmeli veya mekanik olarak kelepçeli olması, arayüzde gördüğü gerilimleri değiştirir ve lehimleme uygulaması, kalitenin kendisi kadar dikkati hak eder.
Bıçakların İlk Başarısız Olduğu Yer
Bir bıçak eskimiş halde geri geldiğinde asıl soru onun ne kadar süre dayandığı değil, nasıl öldüğüdür. Analiz etmemiz istenen arızaların çoğu az sayıda kategoriye ayrılıyor.
- Kenar kırılması. Genellikle yetersiz tokluğun, aşırı ilerlemenin veya çok fazla salgıya sahip bir takım tutucunun işaretidir.
- Yan aşınma. Normal, kademeli aşınma mekanizması. Aniden hızlanırsa kesme hızı veya iş parçası sertliği kalitenin konfor bölgesinin dışına çıkmıştır.
- Krater aşınması. Yüksek sıcaklıkta talaş ve talaş yüzeyi arasındaki kimyasal etkileşim; en çok çeliğin yüksek hızda işlenmesinde görülür.
- Termal çatlama. Soğutma sıvısı uygulanarak yapılan kesintili kesme veya dengesiz kesme koşulları nedeniyle oluşan tarak çatlakları.
- Lehimleme hatası. Çoğunlukla eşit olmayan ısınma, aşırı dolgu metali veya birleştirme sonrasında taşlama stresinden kaynaklanan, bağlantı yerinde oluşan çatlaklar.
- Bağlayıcı liçi. Zayıf, gözenekli bir yüzey tabakası bırakan agresif soğutucular veya aşındırıcı ortamlarla kobaltın çıkarılması.
Her neden farklı bir düzeltmeye işaret eder: daha tok bir kalite, değiştirilmiş bir kenar hazırlığı, kaplanmış bir varyant veya yalnızca işleme parametrelerinde bir değişiklik. Mekanizmayı teşhis etmeden bıçağın değiştirilmesi genellikle aynı arızanın tekrar oluşmasına neden olur.
Tozdan Bitmiş Kenara
Changzhou'daki tesisimizde bir bıçak, tungsten karbür tozunun kobaltla harmanlanması ve TPA preslerinde nihai forma yakın bir şekle preslenmesiyle başlar. Düşük basınçlı sinterleme daha sonra parçayı yoğunlaştırır ve beceri, tüm parti boyunca hem sertliği hem de gözenekliliği sıkı sınırlar içinde tutmakta yatmaktadır. Bunu, Almanya'dan ithal edilen ekipman ve Avustralasya'dan beş eksenli takım taşlama makinelerinin yanı sıra İsveç'ten bir dijital takım ön ayarlayıcı ve onu nasıl kullanacağını bilen deneyimli teknik personel kullanılarak taşlama ve kenar hazırlama takip ediyor. Tam tungsten karbür kesme bıçaklarının üretim süreci Bu sitenin başka bir yerinde ayrıntılı olarak açıklanmaktadır.
Kalite kontrol de aynı zincirden geçer. ISO 9001 ve ISO 14001 sistemlerine göre çalışıyoruz ve yüksek hassasiyetli matkaplarımız, raybalarımız ve bitirme takımlarımız, bir prosesi yeniden nitelendirmeden ithal takımların yerini alabilmeleri için Alman standart üretim sistemine göre üretiliyor. Motor ve genel makine üretimindeki müşteriler için bu değişiklik genellikle tüm çalışmanın amacıdır: parça başına daha düşük maliyetle aynı delik kalitesi ve aynı parti tutarlılığı.
Mağaza Katından Uygulama Notları
Metal kesme
Tornalama ve frezeleme için konuşma genellikle bıçağın kendisinden ziyade iş parçası malzemesi ve makine sertliği ile başlar. Sağlam bir kuruluma sahip sağlam bir makine, daha sert ve daha keskin bir bıçağı ödüllendirecektir; daha hafif bir makine onu cezalandıracaktır. Kalitenin yalnızca iş parçasıyla değil, makineyle de eşleştirilmesi, kazancın büyük bir kısmını oluşturur.
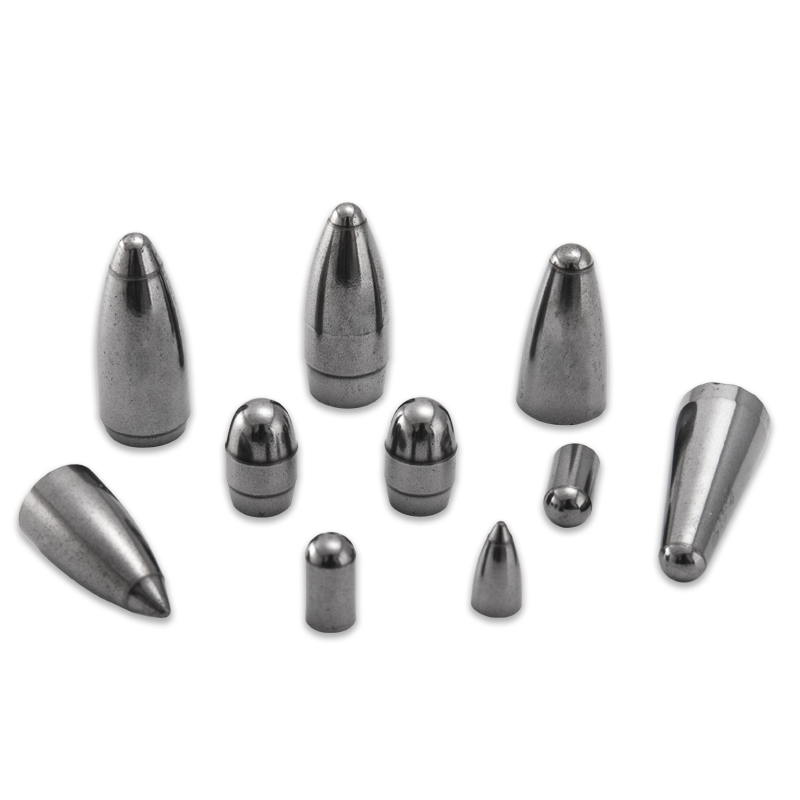
 Tungsten Karbür Kesme Bıçağı Tungsten karbür kesici takımlar, işlenen parçaların fazla malzemelerini çıkararak gerekli boyutsal doğruluğu ve yüzey kalitesini elde eder. Ürünü Görüntüle →
Kaya delme ve tünel açma
Sondaj ve tünel açma işlerinde düşman şoktur. İyi desteklenen kesici uç yuvasına sahip iri taneli, yüksek kobaltlı kaliteler, daha sert malzemeleri tahrip eden darbe yüklemesine karşı dayanıklıdır. Sert lehimlemeye, kesici uç çıkıntısına ve delik uyumuna dikkat etmek, kalite spesifikasyonu kadar önemlidir.
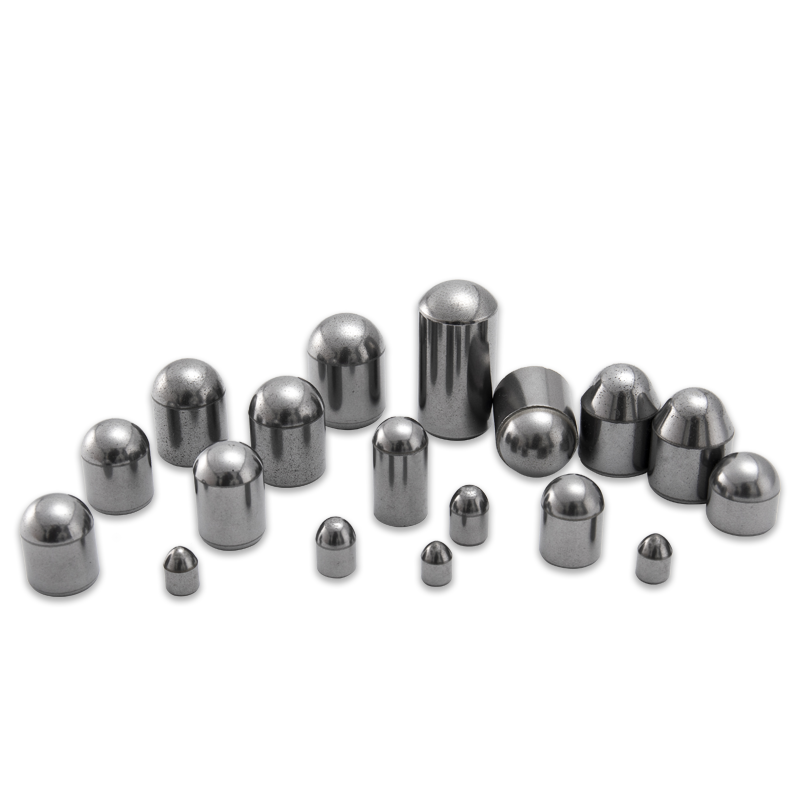
Tungsten Karbür Kaya Delme Aletleri Geleneksel bir madencilik sondaj aracı olan tungsten karbür kaya delme araçları, darbe ve aşınma gibi karmaşık etkilere maruz kalır ve çalışma koşulları zorludur... Ürünü Görüntüle → Damgalama ve şekillendirme
Kalıplarda bıçağın, yan yükleri emerken yüzbinlerce vuruş boyunca bir boyutu tutması istenir. Yüksek basınç dayanımı ve ufalanma direnci, en yüksek sertlikten daha önemlidir ve uygun şekilde desteklenen bir kesici uç, daha sert ancak desteklenmeyen bir kesici uçtan açık ara daha uzun süre dayanır.
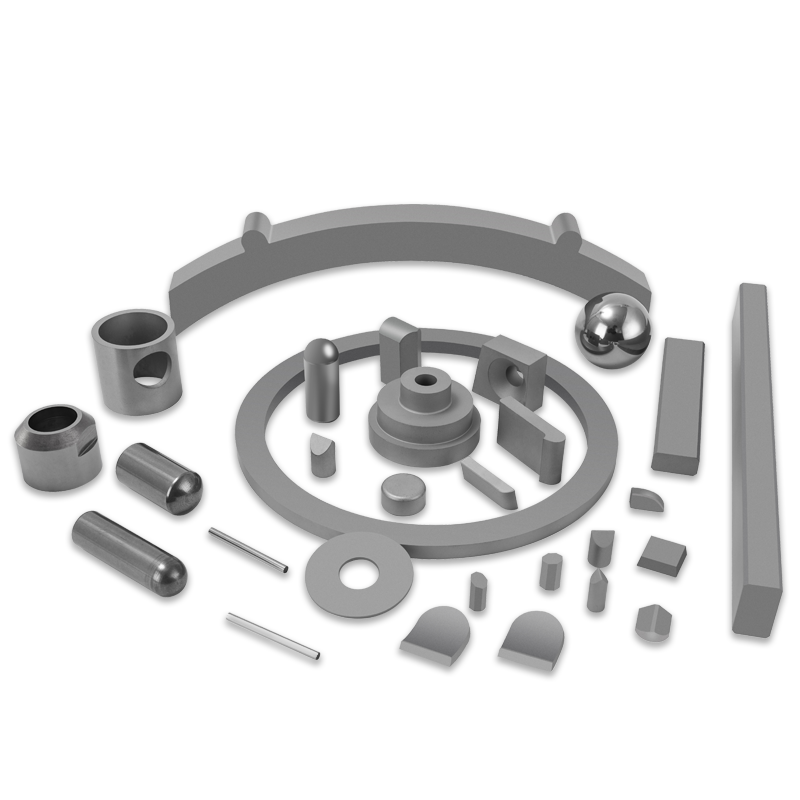
Tungsten Karbür Damgalama Kalıbı Üretim sürecinde kalıbın büyük sürtünme ve aşınmaya dayanması gerekir. Diğer malzemelerle karşılaştırıldığında, tungsten karbür kalıplarımızın servis ömrü daha uzundur... Ürünü Görüntüle → Kendi ürün yelpazemiz kesici bıçakları, tünel açma makinesi uçlarını, yol frezeleme takımlarını, kaya delme takımlarını, kömür madenciliği için yuvarlak saplı uçları ve damgalama kalıplarını kapsar ve standart bir parçanın uygulamaya uymadığı durumlarda özel takımlar tasarlarız.
Bir Bıçak Belirlemeden Önce Pratik Bir Kontrol Listesi
- Hangi malzeme kesiliyor ve hangi sertlik veya aşındırıcılıkta?
- Kesim sürekli mi yoksa kesintili mi ve şok yüklemesi ne kadar şiddetli?
- Bıçak nasıl tutulur: kelepçelenmiş, sert lehimlenmiş, büzülmüş veya bir yuvaya bastırılmış mı?
- İş mili salgısı, sağlamlık ve soğutma sıvısı dağıtımı da dahil olmak üzere makine hangi durumda?
- Hangi arıza modu önceki blade'in ömrünü sonlandırdı?
- Bıçak yeniden taşlanabilir mi ve değiştirmeden önce kaç tane yeniden bileme gerçekçidir?
Bu altı soruyu dürüstçe yanıtladığınızda kalite, geometri ve kenar hazırlığı genellikle kendiliğinden seçilir. Aksi takdirde, üç hafta sonra arızalanan ve müşteriye bir üretim vardiyasına mal olan bir parçayı göndermek yerine, uygulamayı tartışmak için yirmi dakika harcamayı tercih ederiz.
Tungsten karbür bıçak, ister yüksek hızda film kesme olsun, ister bir tünel açma makinesini hat üzerinde tutmak olsun, parça başına maliyet üzerinde büyük etkisi olan küçük bir bileşendir. Malzeme özeni ödüllendirir: yük için doğru kalite, operasyona uygun geometri ve sinterleme fırınının işini bozmayan bir birleştirme yöntemi. 1990'dan beri odak noktamız bu oldu ve müşterilerimize sadece bir sonraki sevkiyatın ne kadar hızlı olmasını istediklerini değil, bıçağın nasıl arızalandığını sormaya devam etmemizin nedeni de budur.
Ürünlerimiz //
İlgili Ürünler